工程背景图案
西南某菌物科技发展子公司专注加工复合益生菌粉剂,工业废水内含多菌体淀粉酶和多糖,传统型渗透性水解酸化法治理 易发现水解酸化收缩。设置治理 投资额200吨/日,特殊要求TN<15mg/L以需要满足水质监测Ⅳ类规则。
废渣的特点研究
发效废水
:含未灵活运用培養基(红提糖、血清胨),COD相当于20000mg/L
菌体分離污水
:含石头破碎生殖细胞壁、核酸材质,BOD5/COD≈0.
内包装生产车间废水处理
:含一定量洗剂,LAS质量浓度约50mg/L
技术创新处置方法
热滋养预补救
:80℃微波加热30多分钟,使菌体蛋清男变女奠定,COD缩减40%
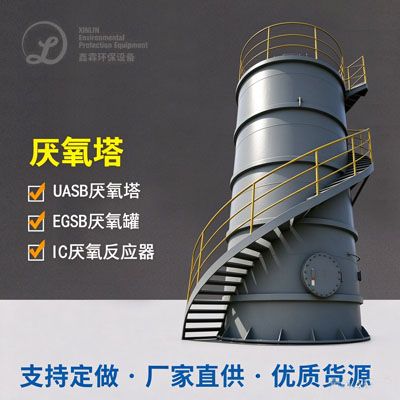
有级UASB
:一号级HRT=36h,产二氧化氮相pH7.2-7.6;二是级增幅脱氮
短程反硝化作用细菌反反硝化作用细菌
:抑制DO=0.5mg/L,亚氯化铵盐积淀率>80%
苔藓植物程度除理
:引入小球藻-栅藻共融系统性,进1步弄掉NP
运转成果
产生生产产量达12m³/吨废水处理工艺,应用于生产车间工业锅炉燃烧供暖
有水出最为关键的完成指标:
COD:42mg/L
TN:9.8mg/L
TP:0.3mg/L
废水产出率仅为传统式生产工艺的60%,年极大减少危险废弃物正确处理材料费15万元

 扫一扫添加微信