鑫霖环保
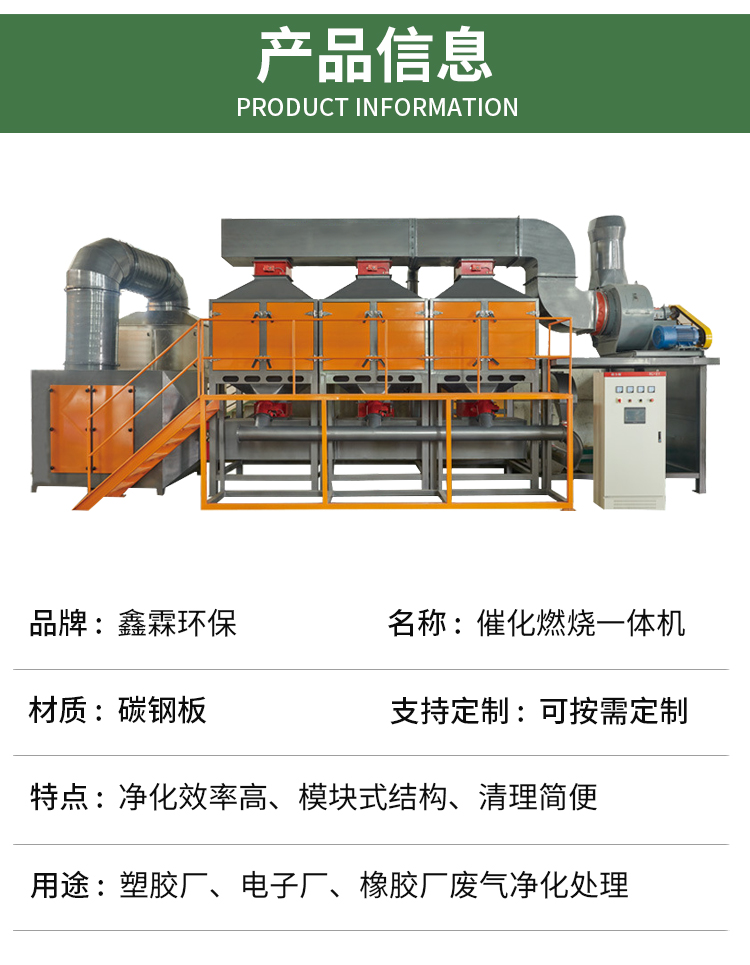
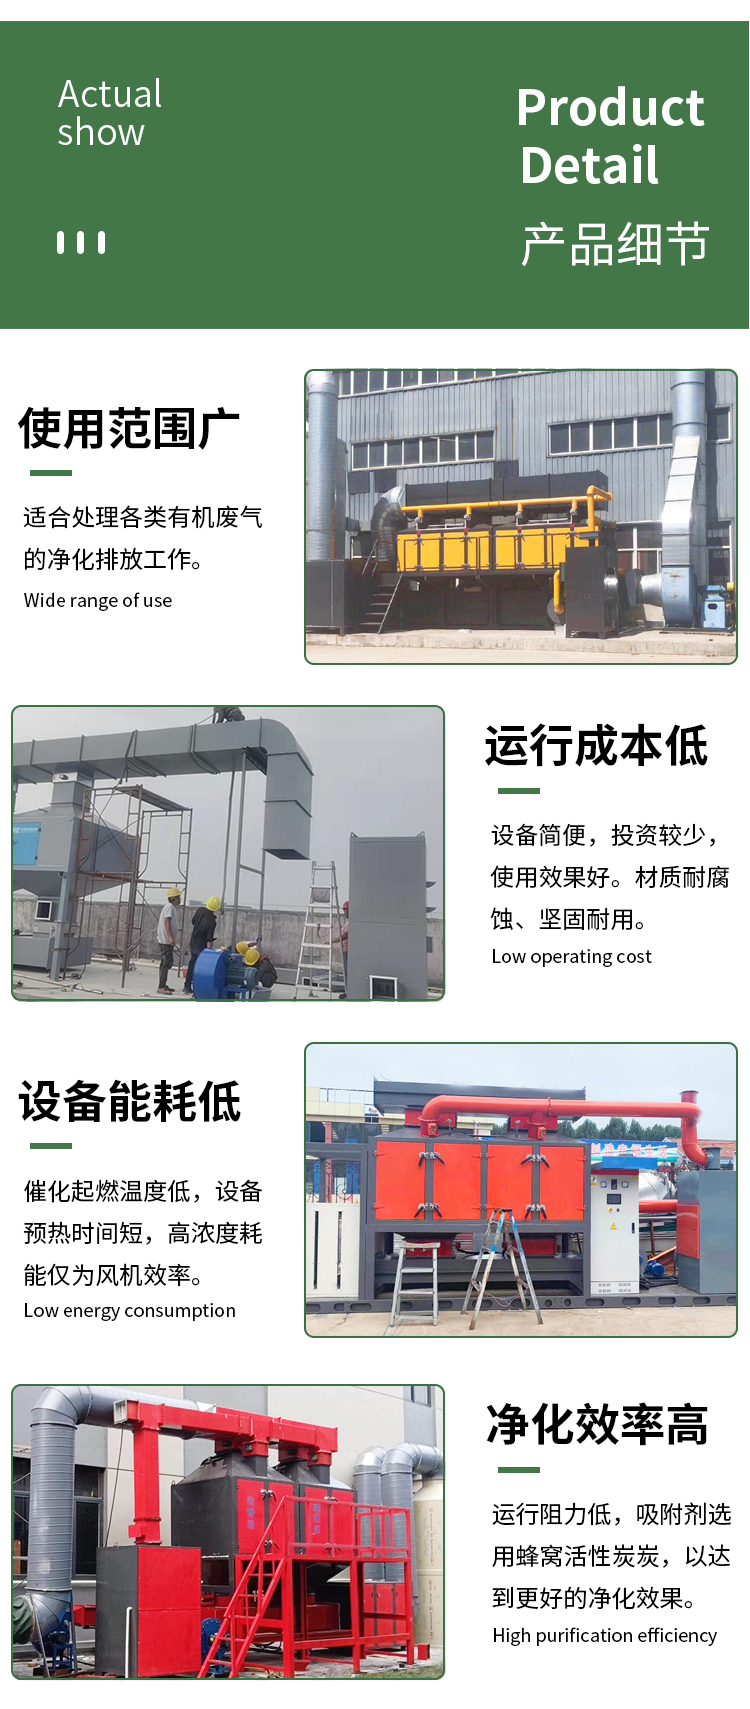
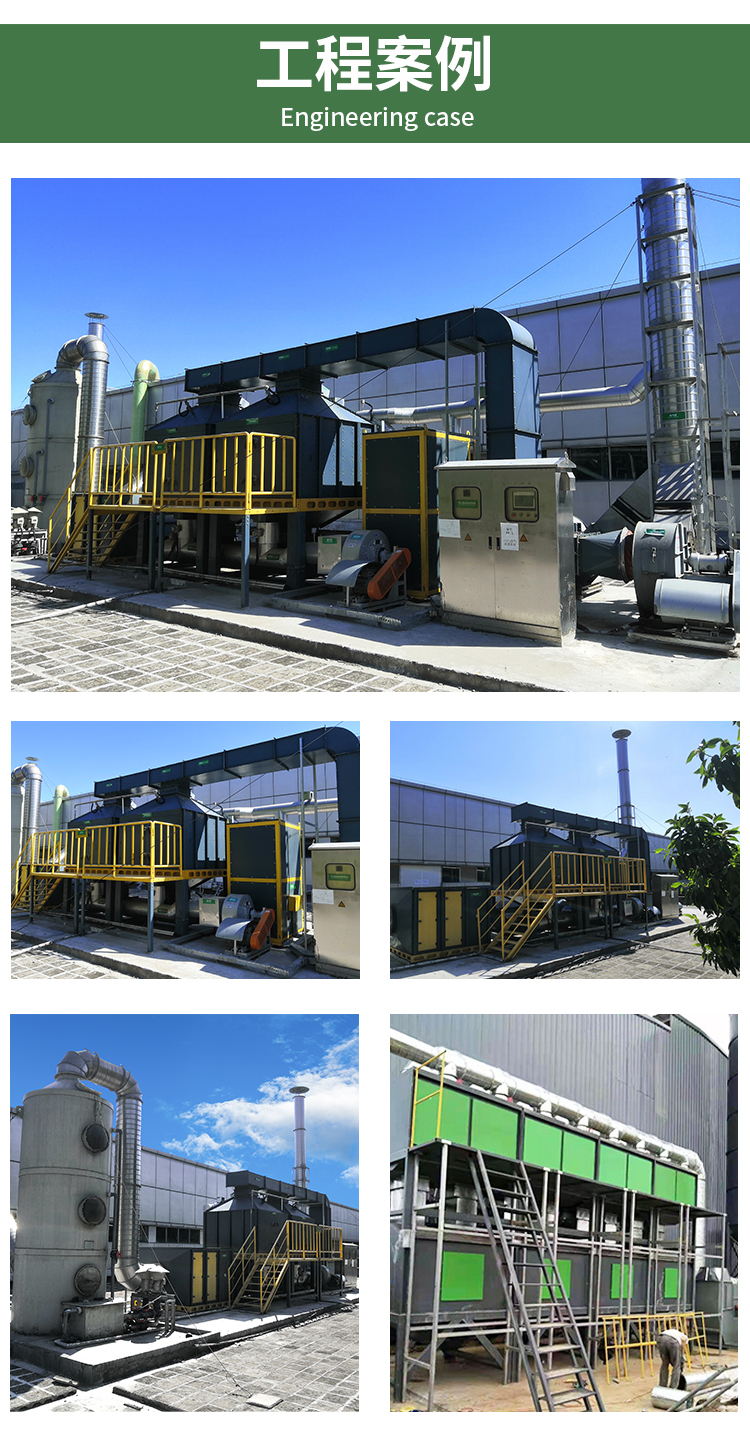
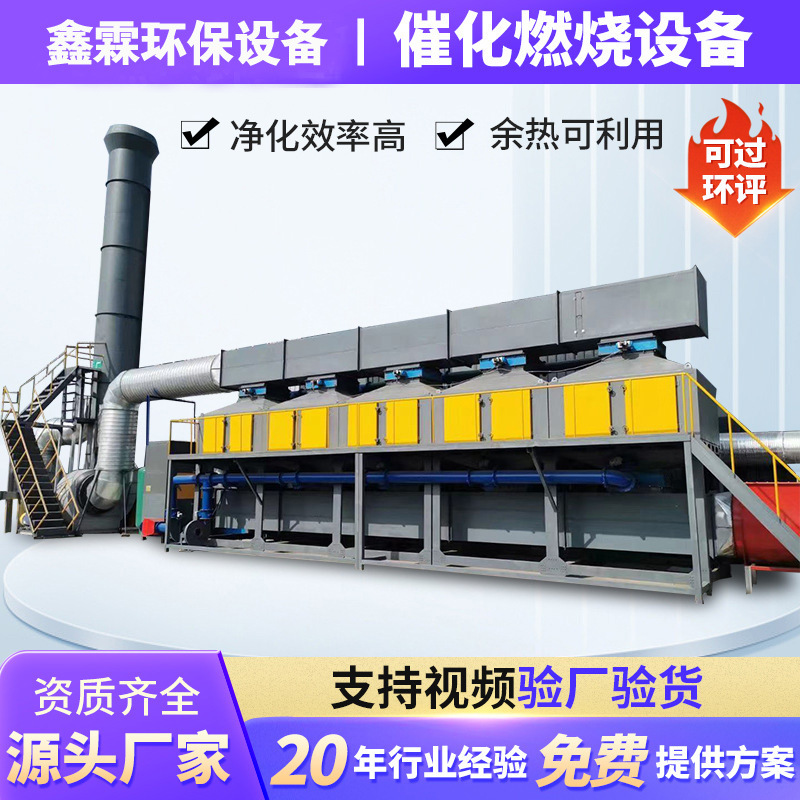
催化燃烧设备介绍
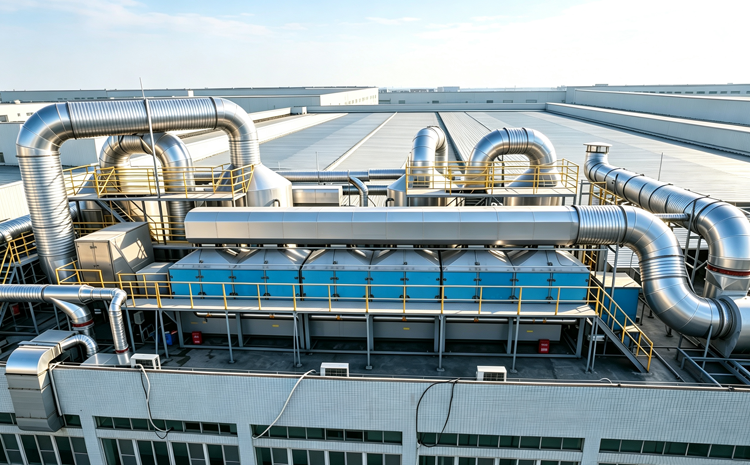
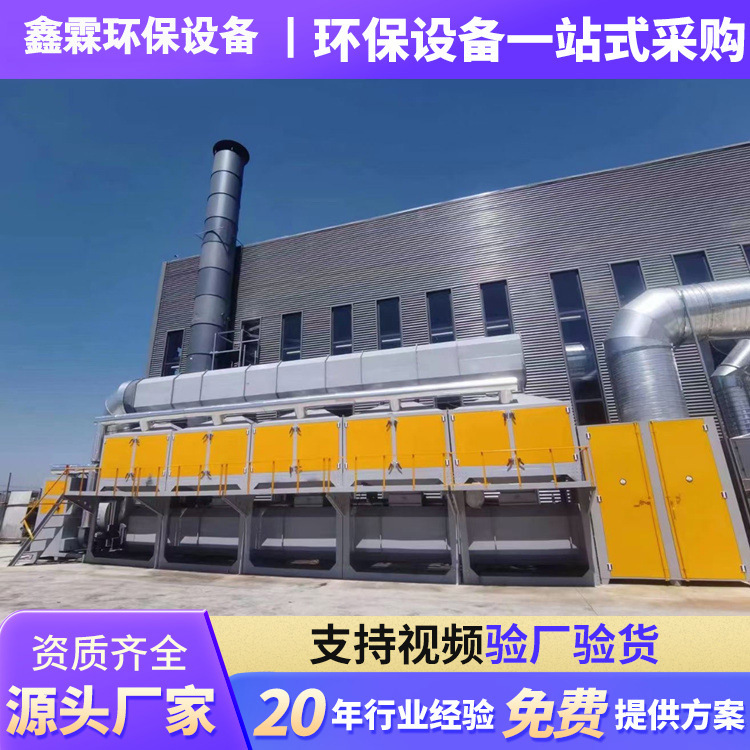
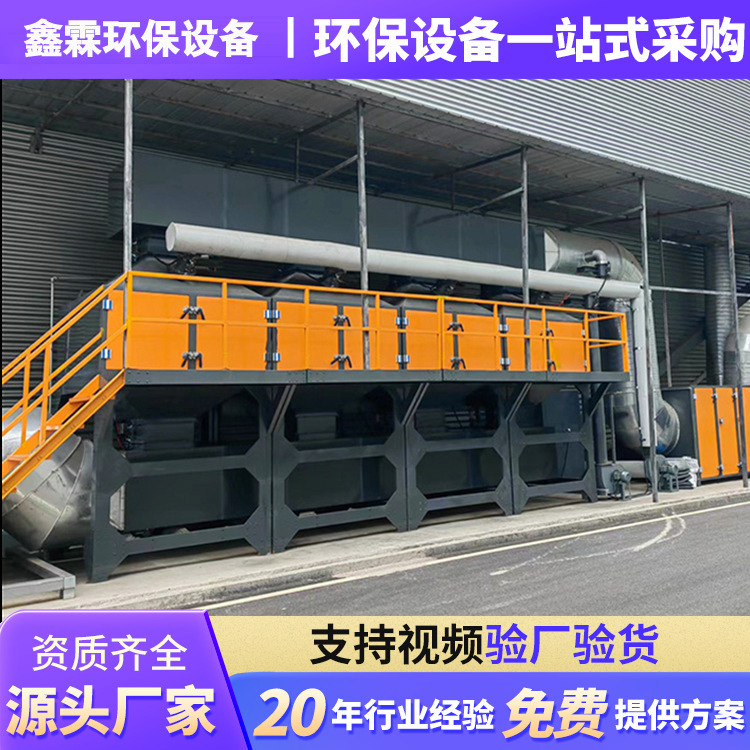
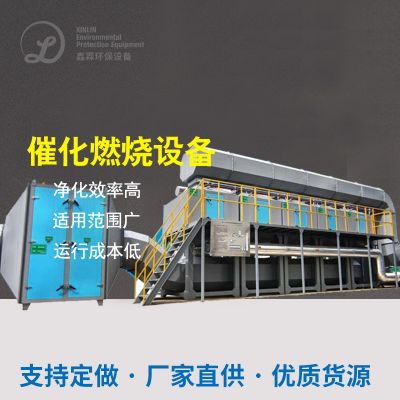
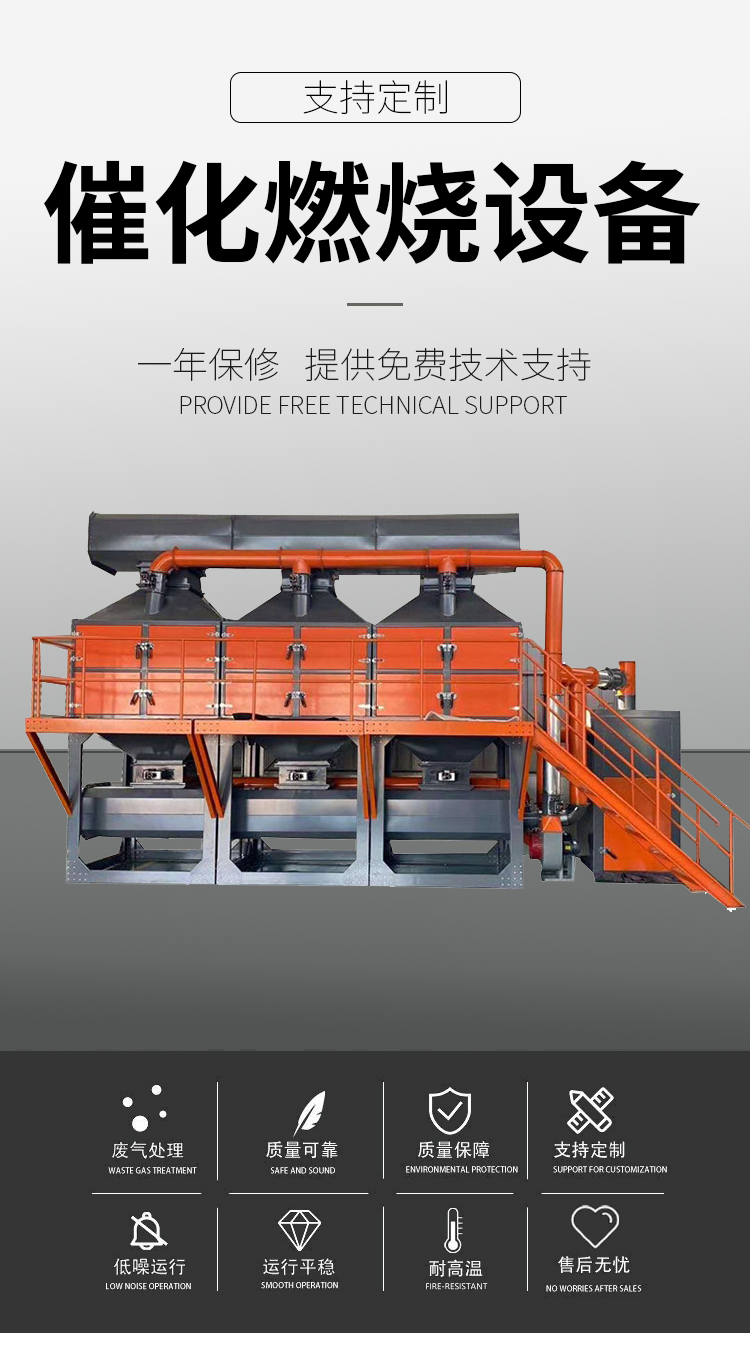
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
生物碳排放物类属可燃易挥发性可挥发物生物碳物,正常情况动火焚烧需求 650‑850℃常温;产品内部自带铂、钯贵铝合金促使腐蚀剂,减低化学物质发应碱化能,排放物只需热处理进行加热至 250‑350℃能了在促使腐蚀剂边部完毕腐蚀拆解。 排放物腐蚀还原电位符合标准后,腐蚀引发的余热能自给热力,产品电热处理进行加热一键停业,实行爆炸加载、低耗能做工作。
二、整套设备结构组成
1. 预处理系统
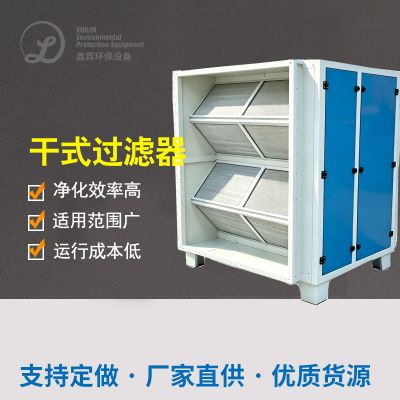
干井式滤过器、除雾器、阻火器,滤过漆雾、烟尘、油滴、水蒸气,可以防止顆粒物空气能管道堵塞、履盖催化氧化氧化剂,会造成催化氧化氧化剂食物中毒就失效;阻火器阻绝回火,后勤保障整个机器健康。
2. 余热换热系统
组合式 / 管壳式热换器器,充分利用点燃后来的高温天气净化后的废水升温较低温度待解决废水,冷凝水回收利用率高达 90%,下跌缩减微波加热用电。
3. 辅助加热单元
电煮沸管主导,待机加温快、工业有机废气治理氨水浓度比偏时自然供水,把工业有机废气治理加温快至离子液体剂起燃水温。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
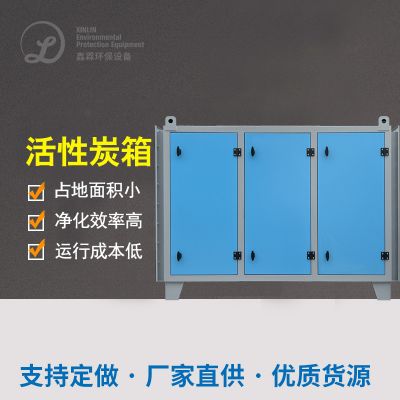
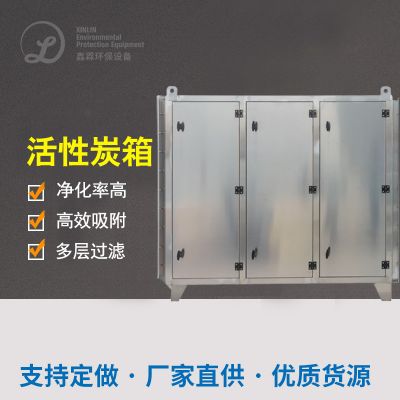
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
尾气回收分类处理利用→自吸式过虑除杂→板换器提前打火回升→电热加工处理加热补温至发应工作温度→离子液体氧化反应床氧化反应拆分→高温作业卫生废液入驻板换器提前打火新入尾气→油烟下滑后烟道考核标准直接排放; 可溶性炭一身机负荷:大风大雨量稀尾气先可溶性炭吸附性饱和 → 暖风脱附果汁高氧化还原电位尾气 → 原材料离子液体氧化反应复燃室拆分加工处理 → 余热回收利用分类处理市场均衡可溶性炭脱附重复。
四、设备主要优势
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
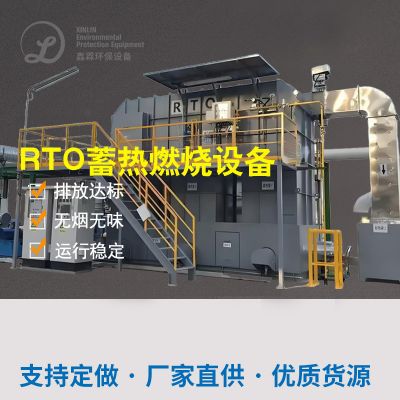
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
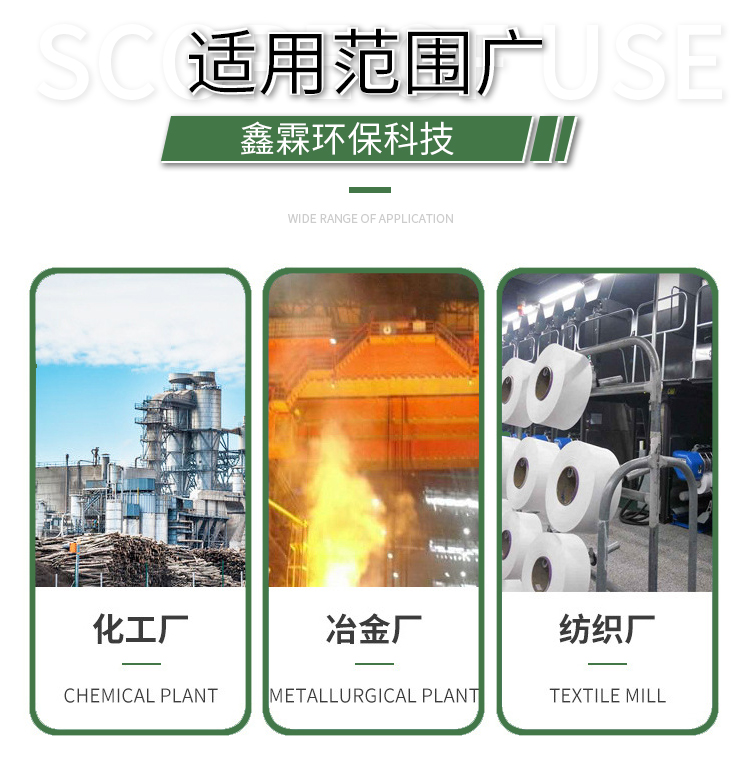
六、适用行业
广泛性代替种类呈现生产排放物的生产厂: 涂漆喷漆工艺、印刷版喷墨墨水、塑胶材料压铸、铜线生产、家私五金 CNC、热融胶、食品生产制造生产、健康安全石油化工、家私喷涂工艺、聚氨酯材料沥青路、电镀工艺厂区排放物治理环境等领域。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |

 扫一扫添加微信