处理环境
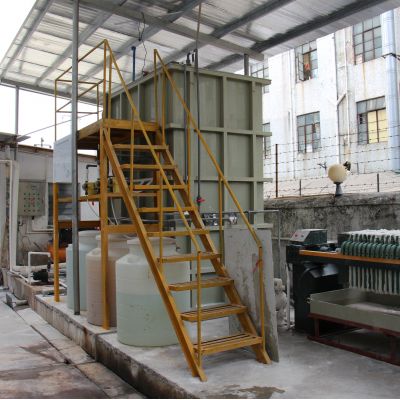
该厂建于上多世纪80年,原先加工处理服务设施尚未充分考虑新释放的标准符合要求。首要疑问比如:生化模式系统软件工业废水脱落、抗震荡热负荷能力素质差、总氮洗去率严重不足等。
地表水特性
COD:800-1500mg/L
氯离子:80-150mg/L
总氮:120-200mg/L
油田类:50-100mg/L
升级改造技术工艺路线规划
目前体系改装
:
将中国传统抗逆性淤泥法改变为MBBR鑫霖环保
转入后置反反硝化细菌区
汇总处里模快
:
动物炭滤池(BAC)厚度补救
太阳光的紫外线杀菌消毒剂充当原本的氯杀菌消毒剂
智能化控制体统
:
安转一直在线水质标准解析仪
树立DO-ORP联动性把控机制
改装转化效果
工程建筑后运作收费削减15%,冒水总氮<15mg/L,根本质量指标高于《油田物理企业污染源物直接排放基准》(GB31571-2015)。进行复验数据监测显视,年运作人工成本可节约约1二十万元。
制油废液补救的技术发展壮大潮流
分质处里的技术
:采取各种不同源于电镀废水因素通过区别化治疗计划
二级防氧化方法
:二阳极氧化物碳催化阳极氧化物阳极氧化物、化学式阳极氧化物加工难吸附生物碳物
膜工艺整合
:UF+RO+EDI组合成工艺设备达到高比倒回收利用
近临“0”排放标准高技术
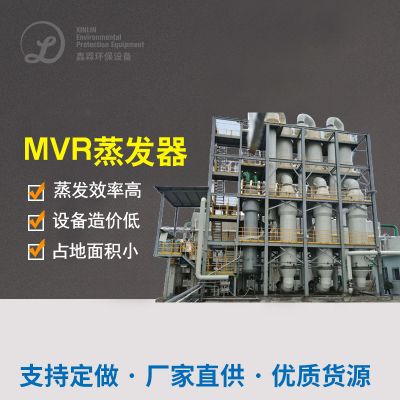
:多效蒸发成果、MVR等净化处理高盐浓水
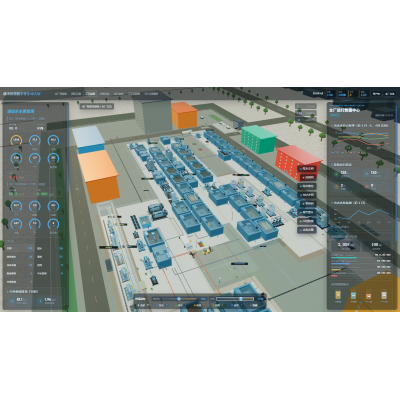
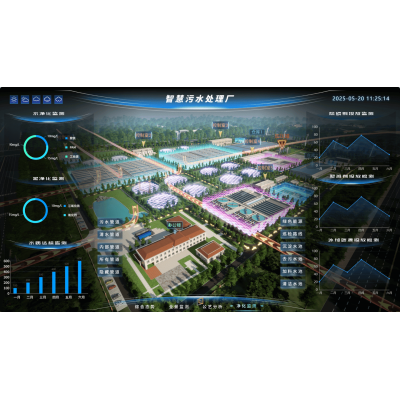
智慧网水务集团装置
:基本概念大动态数据浅析的加工seo和应急响应
完成上述四个明显例子能查出,中国现代制油厂生产废水工作已从单纯性符合标准直接排放转移到信息化采用和设计化整治。不一样的建设规模、不一样的区域室内环境的制油好项目需会按照产品特征决定特别适合的技巧的路线,与此同时遵循全生物周期公式成本投入和室内环境经济发展的均衡性。

 扫一扫添加微信