一、无水乙醇有机废气简况
工业工业工业乙醇烟粉尘通常来源地于酒生產、制药厂、精细化工、肉粮食加工生产等业,其通常因素为工业工业工业乙醇气体,互相将带有小量醛类、酯类、酚类化合物酸等副有机物。工业工业工业乙醇烟粉尘兼有可燃易爆性能,其爆出上限为3.3%-19%,且兼有不强的甲醛释放性,若没有加工同时减排,不单会容易从而造成网络资源节省,后会对生活环境及人体人体安全健康容易从而造成风险。
跟据气体氨水含量与众各种各种,无水乙醇气体可可分为高氨水含量(>5000mg/m³)、中氨水含量(1000-5000mg/m³)和低氨水含量(<1000mg/m³)三种。与众各种各种氨水含量的气体须得使用与众各种各种的加工加工制作工艺 ,这对技艺选择需要了较高需要。
二、无水乙醇有机废气物工作难题与关键
1. 操作要点
可燃易爆危险
:无水乙醇是属于甲类可燃性材料,办理方式中需按照严格防爆设备
含量波动性大
:生产的生产工艺流程引发烟气有机废气浓度不安全稳定,的影响进行处理效果
含有多重钙镁离子
:实际的尾气最常粘有别的有机酸无机化合物,提高操作等级
经济实惠性请求高
:想要平横操作效率与进行成本费用
2. 技巧步骤
预治理 系統
:使用阻火器、密度自动调节平衡装置等健康设施管理
工艺设计选定
:会按照盐浓度使用离心分离、离子液体点燃、微生物处理等技術
余热再利用
:高溶度废水处置应考虑激光能量的可回收利用率利用率
智能化管控
:适用自功化调控体统积极应对浓度值起伏较大
三、精典装修案例介绍
经典案例1:某大型的酒厂乙酸乙酯烟粉尘外理业务
该项目环境
:
该酒厂年产量高度白酒3万吨,分馏药厂车间诞生大规模高盐浓度乙酸乙酯废液(8000-15000mg/m³),气温约80℃,废液量20000m³/h。
治理 实施方案
:
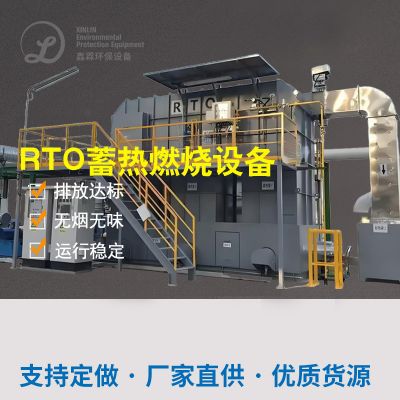
分为"冷却再利用+蓄即热式热电厂氧化的(RTO)"组和新工艺:
先确认一级冷凝剂将废液高温高于5℃,收集90%之上甲醇
已用低防氧化还原电位废水流入RTO试验装置,在800℃下恢复防氧化分离
系统设备健全完善的很安全互锁和余热回笼系统
正确处理作用
:
酒精回笼率>95%
决定直接排放溶液浓度<50mg/m³,远超过我国要求
年回收并酒精社会价值超过了200万元
RTO系統电能自给率达85%
的项目优点
:
信息化性地将的资源收售与尾部整理切合,既实行未达标尾气排放标准,又成就了可观城市发展经济收益。

 扫一扫添加微信